
 Produtos
 Bares
 Contas e esferas
 Parafusos e porcas
 Cadinhos
 Discos
 Pellets de evaporação
 Fibras e tecidos
 Filmes
 Flake
 Espumas
 Folha metálica
 Favos de mel
 Tinta
 Laminado
 Nódulos
 Malhas
 Filme metalizado
 Prato
 Pós
 Haste
 Lençóis
 Cristais únicos
 Alvo de pulverização catódica
 Tubos
 Arruela
 Fios
 Escreva para nós

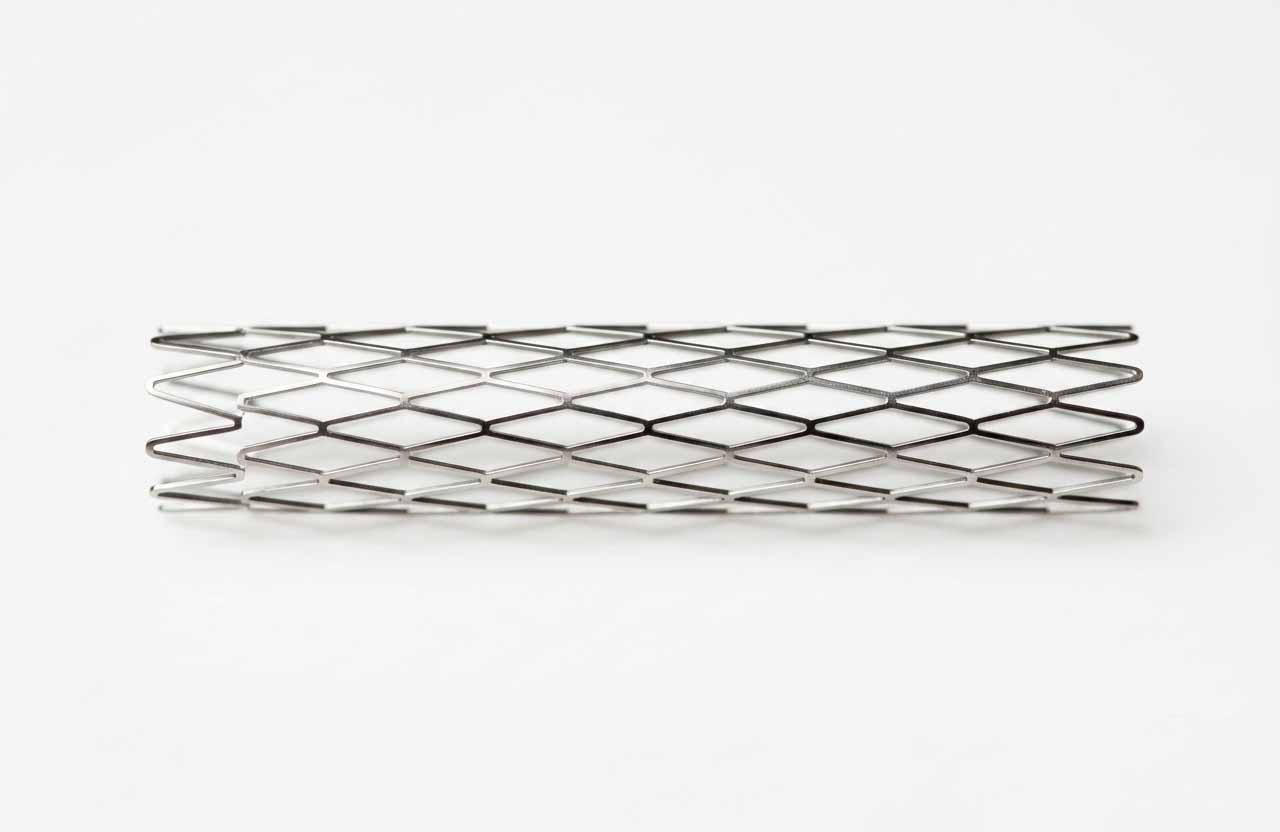
Fio de nitinol em conformidade com a norma ASTM F2063 para pesquisas sobre stents autoexpansíveis

Perfil do cliente
O cliente era um grupo europeu de pesquisa médica que desenvolvia protótipos de stents cardiovasculares autoexpansíveis. Eles trabalhavam com fiode níquel-titânio (Nitinol) com cerca de 0,1 mm de diâmetro, o tipo de material que parece simples até você começar a inseri-lo em um sistema de implantação. Um lote com defeito pode comprometer todo o ciclo de testes.
Eles precisavam de um fio que pudesse ser crimpado de forma precisa em um cateter pequeno e, em seguida, se recuperasse à temperatura corporal sem grandes complicações. O laboratório também estava comparando preços por metro e por bobina, o que geralmente significa duas coisas: pressão orçamentária e alguma incerteza sobre até onde o programa irá avançar. É compreensível. A pesquisa e o desenvolvimento começam assim com mais frequência do que as pessoas admitem.
Desafio
O próprio fio era a dor de cabeça. No papel, 0,1 mm parece algo gerenciável. Na prática, a equipe observava um desvio no diâmetro que só aparecia na fase final do processo de trefilagem. Os primeiros metros pareciam aceitáveis. As seções posteriores apresentavam um aumento gradual. Uma variação de cerca de 5% ao longo de uma longa sequência já era suficiente para alterar a espessura das hastes, e, uma vez que as hastes mudavam, o perfil da força radial mudava junto com elas. O stent poderia se abrir de maneira irregular. Algumas amostras se expandiam perfeitamente. Outras torciam um pouco ao serem liberadas. Isso as mandava de volta para verificações no dispositivo de fixação, o que ninguém queria.
Eles também continuavam enfrentando problemas de superfície. Uma fina camada de TiO₂ é normal no Nitinol, mas a espessura do óxido não permanecia onde eles desejavam. Um lote parecia estar bem no manuseio à temperatura ambiente, mas depois a temperatura de transformação mudou vários graus na DSC. Achamos que o furo na matriz de trefilagem poderia ser o principal culpado. Mas essa não era a história completa. A oxidação superficial estava desempenhando um papel maior do que o esperado, e o comportamento de expansão variava de acordo com ela. Com excesso de óxido, a temperatura de af (Af) aumentava. O fio demorava para se expandir. Com controle insuficiente, a peça apresentava comportamento inconsistente de uma amostra para outra.
Isso era um saco.
A configuração interna de testes deles acrescentou mais uma complicação. O equipamento de inspeção ficou fora de serviço por um dia, então eles tiveram que verificar alguns fios manualmente. Irritante, sim. Mas isso também lhes deu uma noção melhor das variações sob o microscópio. Eles notaram leves marcas superficiais e alguns arranhões longitudinais que não apareciam em verificações visuais rápidas. Nada catastrófico. Mas o suficiente para fazê-los hesitar antes de carregar um lote completo para teste.
Havia mais uma restrição: o prazo de entrega. O grupo queria, inicialmente, pequenas quantidades para P&D, mas também queria um caminho para o fornecimento em bobinas caso a geometria do protótipo se mostrasse viável. Isso criou um dilema. Um pedido de corte sob medida era mais fácil para os testes iniciais, mas não refletia o comportamento de manuseio de um carretel de produção. Eles precisavam das duas perspectivas e precisavam delas sem ter que requalificar o material do zero a cada vez.
Por que escolheram a SAM
Eles procuravam um fornecedor que pudesse manter o diâmetro do fio dentro de uma faixa estreita e, ainda assim, fornecer documentação que pudessem entregar aos seus revisores internos. Stanford Advanced Materials (SAM) conseguiu fazer isso sem que o pedido parecesse excessivo para um programa de laboratório.
O ponto mais importante era a consistência. O grupo não queria passar cada ciclo de teste verificando novamente os mesmos aspectos básicos: diâmetro, condição do óxido, comportamento de transição de fase e se o fio era realmente Nitinol de grau médico ou apenas nominalmente. A SAM também oferecia cortes por metro e embalagem em bobinas, o que se adequava à forma como a equipe alternava entre testes em bancada e trabalhos de integração em pequena escala. Havia certa flexibilidade nisso. Isso foi importante.
Solução fornecida
SAM forneceu fio de Nitinol com 0,1 mm de diâmetro e tolerância de ±2 µm. Isso manteve a seção transversal suficientemente estável para que as hastes do stent permanecessem mais próximas da espessura pretendida, e a dispersão da força radial diminuiu durante os testes de bancada. O fio também veio com acabamento de superfície polido, com Ra <0,2 µm, o que reduziu o atrito durante a crimpagem e ajudou a equipe a evitar arranhões no interior dos protótipos de cateter.
A parte mais útil foi o pacote de documentação. Dados completos de Calorimetria de Varredura Diferencial (DSC) acompanharam o lote, mostrando a temperatura de finalização da austenita, ou temperatura Af, na faixa que os pesquisadores almejavam para a ativação pela temperatura corporal. Eles também receberam dados de tração, temperaturas de transformação de fase, análise de óxidos e triagem de impurezas. O laboratório pôde identificar por que uma amostra se comportava de maneira diferente de outra, em vez de ter que adivinhar após o fato.
Um lote chegou um pouco mais áspero do que as amostras anteriores. Não foi uma falha, mas o suficiente para retardar seus testes de carga. Fizemos um ajuste, optando por material eletropolido para a próxima rodada. Isso melhorou a condição da superfície e tornou o manuseio mais consistente, embora ainda não tenhamos 100% de certeza do motivo pelo qual aquele primeiro lote apresentava melhor sensação durante a crimpagem manual. Pode ter sido uma pequena variação no processo. Pode ter sido a forma como o fio foi embalado. É difícil dizer.
A SAM também manteve o formato de pedidos prático. Para o trabalho inicial, a equipe utilizou quantidades por metro cortadas sob medida. Quando estiveram prontos para realizar testes mais repetitivos, a opção de bobina permitiu reduzir as interrupções no manuseio. A escolha foi simples: o formato em bobina era melhor para a continuidade, enquanto os comprimentos cortados eram melhores para mudanças experimentais rápidas. Eles utilizaram os dois.
Resultados e impacto
O ganho imediato foi a redução do número de amostras rejeitadas durante as verificações dimensionais. O diâmetro do fio permaneceu dentro da faixa especificada, e a equipe deixou de observar o mesmo nível de variação na espessura das hastes de peça para peça. O comportamento de expansão tornou-se mais repetível nos testes de bancada, o que facilitou a interpretação dos testes de carregamento e liberação do cateter.
Os dados de temperatura de fusão eliminaram grande parte da incerteza. Em vez de adivinhar se um lote se expandiria muito cedo ou se demoraria até depois do posicionamento, os pesquisadores tinham curvas DSC reais para trabalhar. Isso encurtou o ciclo de revisão dentro do laboratório. Também facilitou a comparação entre lotes sem precisar reconstruir a lógica de teste a cada vez.
O trabalho ainda não estava perfeitamente organizado. O acabamento da superfície continuava sendo algo que eles acompanhavam de perto, especialmente no lote seguinte. Algumas marcas estéticas apareceram sob ampliação. Elas não afetavam o funcionamento na fase atual, mas ninguém considerou o problema totalmente resolvido.
Para equipes que estão selecionando fios de Nitinol, tópicos relacionados, como trefilagem de tubos de Nitinol e controle da temperatura de transformação com base em DSC, costumam ser os próximos pontos a serem analisados.
Principais conclusões
O Nitinol de pequeno diâmetro não perdoa. A 0,1 mm, alguns mícrons de desvio ou alguns graus de variação na temperatura de transformação (Af) podem alterar o comportamento de todo o dispositivo.
A documentação é quase tão importante quanto o próprio fio. Nesse caso, as curvas de DSC, os resultados de tração e a triagem de impurezas economizaram tempo durante a revisão interna e evitaram que a equipe testasse a mesma hipótese repetidamente.
O formato de embalagem também é importante. O fornecimento por metro funciona bem para os trabalhos em fase inicial. Os carretéis fazem mais sentido quando o protótipo começa a se comportar como um processo real. Os laboratórios que acertam nesse ponto geralmente avançam mais rápido, mesmo que os primeiros lotes sejam um pouco desorganizados.



 Conversores e calculadoras