
 Produtos
 Bares
 Contas e esferas
 Parafusos e porcas
 Cadinhos
 Discos
 Pellets de evaporação
 Fibras e tecidos
 Filmes
 Flake
 Espumas
 Folha metálica
 Favos de mel
 Tinta
 Laminado
 Nódulos
 Malhas
 Filme metalizado
 Prato
 Pós
 Haste
 Lençóis
 Cristais únicos
 Alvo de pulverização catódica
 Tubos
 Arruela
 Fios
 Escreva para nós

Esferas de tungstênio para colimadores médicos: mantendo o controle da abertura em grandes volumes

Contexto do cliente
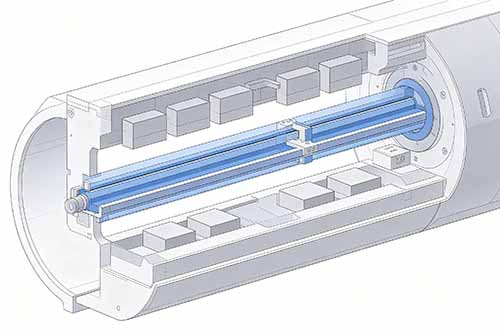
Uma empresa alemã de dispositivos médicos estava desenvolvendo equipamentos de colimação para sistemas de imagem médica e radioterapia. O componente utilizava esferas e bolas de tungstênio como elementos absorventes de radiação dentro da matriz do colimador. Esferas menores significavam aberturas menores. Aberturas menores significavam melhor resolução espacial na geração de imagens.
O programa já estava saindo do laboratório. Falava-se de cerca de 500.000 peças, e não apenas de alguns lotes de validação. Isso mudou tudo. Uma esfera que parece estar em boas condições sob um microscópio de bancada ainda pode causar problemas quando é colocada em um bloco colimador denso e repetida em milhares de canais.
Eles também estavam tentando manter a cadeia de suprimentos transparente. O trabalho com dispositivos médicos não tolera origem de material imprecisa ou registros de inspeção inconsistentes. As peças precisavam ser rastreáveis, dimensionalmente controladas e estáveis o suficiente para que a equipe de engenharia não precisasse requalificar cada lote do zero.
Desafio
A principal questão era o diâmetro mínimo disponível. Quando as microesferas de tungstênio ficam abaixo de cerca de 200 µm, a janela de processo se estreita rapidamente. A atomização, a classificação e a triagem passam a ter importância de maneiras que são fáceis de subestimar na fase de cotação. A equipe havia analisado alguns lotes candidatos de outras fontes que pareciam aceitáveis no papel. Então, a variação real de tamanho veio à tona.
Essa variação era um problema. Uma variação de diâmetro acima de cerca de 5% pode alterar o tamanho da abertura na matriz do colimador. O resultado é uma geometria irregular do canal. Em termos de imagem, isso se traduz em perda de resolução. Em seus testes internos, mesmo um pequeno desvio na população de esferas os forçou a parar e questionar se o problema era o método de compactação, o aglutinante ou as próprias esferas. Demorou um tempo até que parassem de culpar o dispositivo de fixação.
Sinceramente, esperávamos que o espaçamento entre os furos fosse a dor de cabeça. Acabou sendo a distribuição das esferas. Lotes diferentes se comportavam de maneira diferente na mesma ferramenta de montagem. Um lote se encaixava perfeitamente. Outro deixava minúsculos vazios que eram difíceis de ver até a inspeção pós-montagem. Isso foi um problema.
Havia também o risco de contaminação. O tungstênio é denso, com cerca de 19,3 g/cm³, e desgasta as ferramentas. Métodos de manuseio baratos deixam marcas. Marcas se transformam em peças rejeitadas. Um teste com falha em uma execução sugeriu danos à superfície causados pelo equipamento de transferência; por isso, a equipe desacelerou o processo e verificou as peças manualmente por um dia. O equipamento de inspeção deles estava fora de serviço de qualquer maneira. Irritante, mas isso lhes deu uma noção melhor da variação.
Sempre voltávamos à mesma questão: esfericidade inferior a 100 µm. A meta era acima de 95%, e isso parece simples até você tentar mantê-la em grandes volumes. Algumas das primeiras amostras estavam próximas em tamanho, mas inconsistentes na forma. Eles poderiam tê-las forçado a entrar em uma construção de protótipo, mas não em uma linha de produção repetível. O prazo de entrega era outra restrição. Eles precisavam primeiro de quantidades de amostra e, depois, de um caminho para escalar a produção sem alterar o comportamento do material.
Por que escolheram a SAM
Eles queriam um fornecedor que pudesse atender aos dois aspectos do problema: pequenos lotes de validação e o volume de produção final. A Stanford Advanced Materials (SAM) podia fornecer esferas de tungstênio em uma ampla faixa de diâmetros, com inspeção documentada e certificação do material. Isso era importante porque a equipe deles não queria ter que recorrer a fornecedores diferentes para amostragem, qualificação e aumento de escala.
O outro ponto era a personalização. Para a linha de microesferas, eles precisavam de suporte no dimensionamento vinculado à exigência real de abertura, e não apenas a um diâmetro de catálogo. A SAM se dispôs a trabalhar com base na geometria do colimador, em vez de forçar o projeto a se adequar a um tamanho fixo de estoque.
Solução Oferecida
SAM forneceu esferas e bolas de tungstênio em tamanhos de 0,5 mm a 50 mm, com esfericidade acima de 95% e tolerância dimensional restrita em dimensões críticas, mantida em torno de ±0,02 mm. Para o programa de grau médico, o material foi oferecido no grau padrão de tungstênio com W ≥99,95% e em opções de maior pureza quando a aplicação assim exigia.
A parte mais útil foi o suporte às microesferas. Para a faixa abaixo de 200 µm, a SAM propôs atomização personalizada e controle da distribuição do tamanho das partículas, de modo que as esferas pudessem ser adaptadas à abertura-alvo do colimador, em vez de apenas ficarem “próximas o suficiente”. Foi aí que surgiu o compromisso. A distribuição de tamanho mais restrita exigiu um pouco mais de tempo de triagem, e o prazo de entrega não era o mais curto possível. A equipe aceitou isso. Uma data de remessa mais rápida com uma distribuição mais flexível teria custado mais posteriormente na montagem e no retrabalho.
Eles também receberam inspeção dimensional completa e certificação de materiais. A classificação óptica e a verificação com micrômetro permitiram separar os lotes aceitáveis dos que estavam no limite antes mesmo do início de qualquer trabalho de montagem. Dados de composição química, densidade e dureza foram incluídos, o que reduziu a quantidade de verificações internas que precisavam repetir.
Um lote ainda chegou com um pouco mais de variação superficial do que os outros. Nada dramático. As peças ainda eram utilizáveis, mas o acabamento era mais áspero do que a equipe desejava para o manuseio a longo prazo. Eles ficaram de olho nisso e solicitaram um conjunto de amostras de acompanhamento. Ainda estamos observando esse acabamento superficial no próximo lote.
Resultados e impacto
O resultado imediato foi um caminho de qualificação mais claro. A equipe de engenharia pôde testar o tamanho das esferas, o comportamento de empacotamento e a consistência da abertura sem perder tempo resolvendo incertezas básicas relacionadas ao material. Isso reduziu as verificações repetidas na entrada.
O ganho maior foi a repetibilidade dos lotes. Uma vez que conseguiram uma população de esferas que permanecia dentro da faixa de tamanho esperada, a matriz do colimador ficou mais fácil de montar e a geometria do canal permaneceu mais estável de lote para lote. O grupo de imagem relatou menos variações no comportamento da abertura durante as construções de validação.
O lado do fornecimento também melhorou. Eles não precisaram mais tratar as microesferas de tungstênio como um item de aquisição pontual. Com produção escalável e lotes reproduzíveis, o projeto pôde passar da fase de protótipo para uma discussão realista sobre produção.
Principais conclusões
As esferas de tungstênio parecem simples. Mas não são, especialmente quando o diâmetro entra na escala micro e a contagem chega a centenas de milhares. A distribuição de tamanhos, a esfericidade, o método de inspeção e o controle de contaminação influenciam a montagem final.
Para esse cliente, a questão prática não era apenas obter esferas de tungstênio. Era obter um lote que se comportasse da mesma maneira todas as vezes. Geralmente, é isso que diferencia um fornecedor útil de um que oferece apenas amostras.
Stanford Advanced Materials (SAM) preencheu essa lacuna com fornecimento respaldado por inspeção, personalização de microesferas e um caminho que vai dos lotes de validação até a produção em volume.



 Conversores e calculadoras