
 Produtos
 Bares
 Contas e esferas
 Parafusos e porcas
 Cadinhos
 Discos
 Pellets de evaporação
 Fibras e tecidos
 Filmes
 Flake
 Espumas
 Folha metálica
 Favos de mel
 Tinta
 Laminado
 Nódulos
 Malhas
 Filme metalizado
 Prato
 Pós
 Haste
 Lençóis
 Cristais únicos
 Alvo de pulverização catódica
 Tubos
 Arruela
 Fios
 Escreva para nós
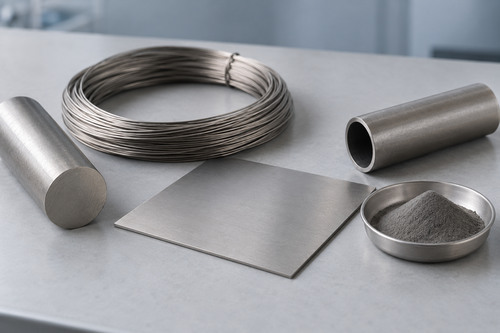
Formatos de produtos de titânio para a fabricação de dispositivos médicos: barra, fio, chapa, tubo, pó e componentes sob medida
Mapeamento da geometria dos componentes para as formas dos produtos de titânio
A usinagem de um invólucro de parede fina a partir de uma barra sólida gera desperdício desnecessário, enquanto partir de um tubo pode resultar em muito menos material a ser removido. O mesmo raciocínio se aplica a todas as formas de produtos de titânio: a geometria do componente e o processo de fabricação determinam qual forma de matéria-prima faz mais sentido antes da seleção do tipo de titânio.
A barra é comumente usada para peças torneadas ou fresadas, enquanto o fio é adequado para pequenas características moldadas e a chapa pode ser cortada ou estampada em formas mais largas e finas. O tubo oferece uma geometria inicial oca, e a fusão em leito de pó pode produzir características que são difíceis de fabricar a partir de matéria-prima convencional. Esses processos resultam em superfícies e históricos de processamento diferentes, de modo que a escolha afeta as inspeções e testes posteriores, bem como o uso do material.
Nenhuma dessas formas é um dispositivo médico acabado apenas por causa da denominação do material. O fabricante ainda precisa avaliar o componente após a usinagem, conformação, união ou impressão em relação ao uso pretendido.
Comparando o titânio comercialmente puro e o Ti-6Al-4V ELI
O titânio comercialmente puro (CP Ti) e o Ti-6Al-4V ELI, frequentemente chamado de Grau 23, oferecem propriedades iniciais diferentes. O CP Ti está disponível em vários graus cuja resistência e formabilidade diferem; portanto, “comercialmente puro” não é uma especificação mecânica completa. O Ti-6Al-4V ELI possui resistência superior à dos graus típicos de CP e é frequentemente considerado quando um componente compacto enfrenta cargas substanciais. Nenhuma das opções pode ser escolhida com base apenas na resistência: os requisitos de conformação, as dimensões, o comportamento à fadiga e a superfície acabada também influenciam o desempenho.
Para produtos laminados destinados a implantes cirúrgicos, a norma ASTM F67 especifica certos graus de titânio não ligado em formas listadas, incluindo chapas, barras e fios. A norma ASTM F136 trata do Ti-6Al-4V ELI forjado e recozido em suas formas especificadas. Essas normas fornecem uma base para a composição química e as propriedades mecânicas do material, desde que seus escopos correspondam à aquisição. Elas não qualificam um dispositivo após usinagem, união, tratamento de superfície, limpeza e esterilização.
Dimensões específicas por forma e controles de qualidade
Dimensões que são importantes para uma forma podem ser irrelevantes para outra. Uma barra destinada ao torneamento de precisão pode exigir controle rigoroso do diâmetro, da retidão e das condições da superfície. No caso do fio, o diâmetro, as condições e a consistência durante a conformação podem determinar se as peças manterão sua forma. Chapas e tiras colocam em foco a espessura, a planicidade e a qualidade das bordas, especialmente quando a próxima operação for corte a laser ou estampagem.
Os tubos exigem uma descrição mais detalhada da seção transversal. O diâmetro externo e a espessura da parede, por si sós, podem não controlar adequadamente seu lúmen; portanto, a especificação também pode exigir uma tolerância de diâmetro interno, limite de concentricidade ou excentricidade, retidão e requisitos para a superfície interna. Uma especificação elaborada para uma chapa de Grau 1 não pode ser simplesmente transferida para um tubo de Grau 1, pois a forma do produto e a norma aplicável podem diferir.
A análise de qualidade também leva em conta a forma como o material será utilizado. Danos visíveis, partículas incrustadas ou resíduos podem afetar operações posteriores, enquanto arranhões causados durante o manuseio podem se tornar significativos após a conformação. A identificação do lote e um relatório de ensaio do material vinculam uma peça entregue ao seu histórico de fusão e processamento; os requisitos de limpeza para o dispositivo final são estabelecidos separadamente após a fabricação.
Rotas de processamento: usinagem, conformação, união e manufatura aditiva
A usinagem a partir de barras proporciona características precisas, mas deixa marcas de ferramentas e arestas que podem exigir acabamento adicional. Chapas e fios podem reduzir a usinagem para geometrias finas ou conformadas, embora o corte, a dobra e a conformação introduzam seus próprios riscos dimensionais e de superfície. No caso de tubos, as operações de conformação ou união podem alterar o lúmen ou a espessura da parede, tornando a inspeção pós-processamento tão importante quanto a inspeção de entrada.
A união também altera o material na junta. Uma solda deve ser avaliada quanto à sua geometria, região afetada pelo calor e desempenho sob a carga esperada do dispositivo; um bom relatório de recebimento de material não pode responder a essas questões. O mesmo princípio se aplica quando um fornecedor entrega um componente acabado sob medida em vez de um em estoque: a especificação de compra deve identificar quais registros de processamento e inspeção acompanham a peça.
A fusão em leito de pó segue um caminho totalmente diferente. As características da matéria-prima e o manuseio do pó afetam a construção, enquanto a orientação, as configurações do processo, o tratamento térmico e o acabamento afetam o componente resultante. A norma ASTM F3001 aborda componentes de Ti-6Al-4V ELI fabricados por processos específicos de fusão em leito de pó com fusão total e inclui requisitos que vão além do próprio pó. Portanto, um Certificado de Análise (COA) do pó, por si só, não é suficiente para comprovar que uma peça impressa está em conformidade com a norma F3001.
Correspondência entre especificações e formas do produto
A tabela relaciona decisões comuns de aquisição às evidências que vale a pena solicitar. Trata-se de um guia para alinhar o escopo de uma norma com uma forma e um processo, e não de uma lista de aplicações de dispositivos pré-qualificados.
| Forma inicial | Rota de processamento típica | Especificações a serem destacadas | Verificação de normas |
|---|---|---|---|
| Haste ou barra de titânio CP | Torneamento, fresagem ou forjamento | Grau exato, diâmetro, condição, retidão, composição química e propriedades mecânicas. | A norma ASTM F67 pode ser aplicável quando a classe, a forma e a finalidade da compra estiverem de acordo com seu escopo. |
| Fio ou chapa de titânio CP | Conformação, corte ou estampagem | Diâmetro ou espessura, condição, qualidade da superfície e das bordas e necessidades de conformação. | Confirme o tipo e a forma aplicáveis de acordo com a norma ASTM F67. |
| Barra, fio ou chapa de Ti-6Al-4V ELI | Usinagem, conformação ou fabricação | Identificação da classe 23, dimensões, condição recozida, composição química e resultados mecânicos. | Confirme a forma forjada fornecida de acordo com a norma ASTM F136. |
| Tubo de titânio | Corte, conformação ou união de um componente oco | Grau da liga, diâmetro externo (OD), diâmetro interno (ID), espessura da parede, concentricidade, acabamento interno e condição das extremidades. | Especifique uma norma aplicável ao material e à forma exatos do tubo; não presuma que as normas F67 ou F136 abranjam esse caso. |
| Pó de Ti-6Al-4V ELI e componente impresso | Fusão em leito de pó seguida de pós-processamento relevante | Controles do pó, plano de construção, orientação, processamento térmico, dimensões e testes do componente. | A norma ASTM F3001 trata do componente fabricado por manufatura aditiva e de seu processo. |
Preparação da solicitação de cotação (RFQ)
Uma solicitação de cotação (RFQ) útil começa com o desenho da peça e a rota de fabricação planejada, identificando em seguida o tipo de liga, a forma do produto, a condição e a norma de material aplicável. As dimensões e tolerâncias devem refletir tanto a primeira operação quanto a peça acabada: uma margem de usinagem é importante para hastes, enquanto um limite de diâmetro interno pode ser decisivo para tubos. A condição da superfície, a embalagem, a rastreabilidade do lote e o relatório de ensaio de material exigido completam a solicitação de material recebido.
Se o fornecedor também for cortar, moldar, unir ou imprimir o componente, a solicitação de cotação precisa incluir uma segunda seção que abranja essas operações e seus critérios de aceitação. Isso evita que um certificado de material seja confundido com uma comprovação relativa a uma peça acabada. Por exemplo, uma haste de titânio Grau 23 pode ser especificada como matéria-prima para usinagem, enquanto um tubo de titânio Grau 1 exige perguntas específicas sobre dimensões e documentação do tubo.
Stanford Advanced Materials (SAM) fornece titânio em diversas formas para a fabricação de componentes. A consulta mais útil associa a geometria e o processo pretendidos a um grau e uma forma claramente identificados, permitindo que o fornecedor confirme quais documentações do material estão disponíveis e quais testes adicionais no nível do componente cabem ao fabricante do dispositivo.
Referências
ASTM F67 — Especificação Padrão para Titânio Não Ligado, para Aplicações em Implantes Cirúrgicos


 Conversores e calculadoras