
 Produtos
 Bares
 Contas e esferas
 Parafusos e porcas
 Cadinhos
 Discos
 Pellets de evaporação
 Fibras e tecidos
 Filmes
 Flake
 Espumas
 Folha metálica
 Favos de mel
 Tinta
 Laminado
 Nódulos
 Malhas
 Filme metalizado
 Prato
 Pós
 Haste
 Lençóis
 Cristais únicos
 Alvo de pulverização catódica
 Tubos
 Arruela
 Fios
 Escreva para nós

Por que os módulos ópticos utilizam substratos cerâmicos de AlN DPC em vez de DBC

Introdução
Os módulos ópticos e fotônicos exigem mais do que apenas dissipação de calor. Eles também precisam de almofadas e trilhas pequenas e posicionadas com precisão, alta planicidade da superfície, fixação estável do chip e isolamento elétrico em um pacote compacto. Essa combinação é o motivo pelo qual o nitreto de alumínio (AlN) com cobre galvanizado diretamente (DPC) costuma ser uma opção mais adequada do que o cobre ligado diretamente (DBC) convencional.
A diferença não é que o DPC seja um processo de metalização universalmente superior. O DBC é excelente para o que foi projetado: cobre espesso e circuitos de potência de alta corrente. O DPC resolve um problema diferente: padronização fina e precisão em uma cerâmica termicamente condutora.
Resposta rápida: escolha AlN DPC quando o pacote precisar de alta condutividade térmica da cerâmica, além de metal com padronização fina e precisa. Escolha DBC quando o cobre espesso e a alta corrente forem mais importantes do que a resolução de linhas finas.
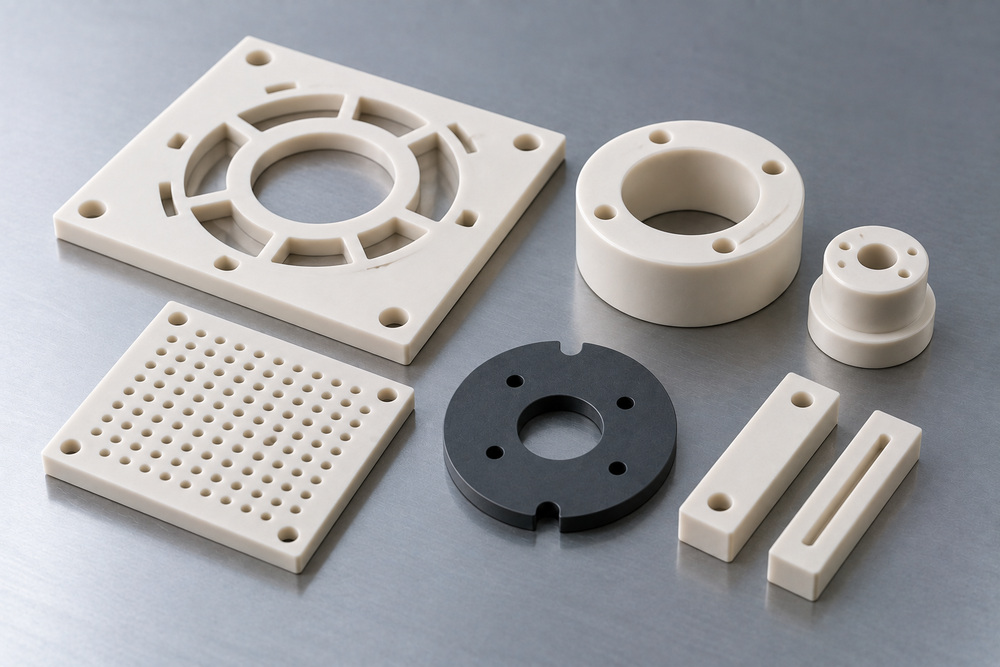
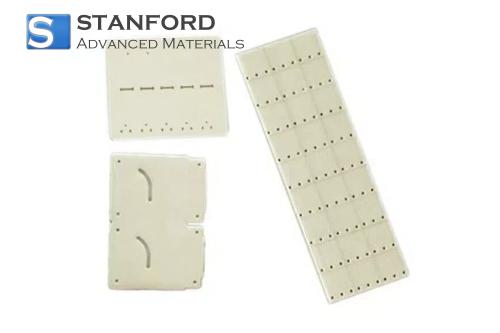
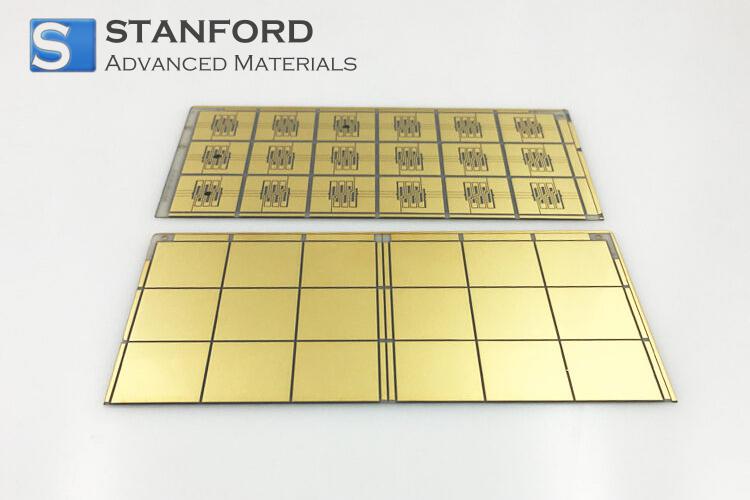
Módulos ópticos exigem precisão e gerenciamento térmico ao mesmo tempo
Em um módulo de potência, o circuito pode utilizar elementos de cobre relativamente largos, pois a condução de corrente é o requisito predominante. Os módulos ópticos podem apresentar uma geometria diferente: chip pequeno, conexões elétricas compactas, pads com espaçamento reduzido e componentes sensíveis ao alinhamento. Isso torna a precisão da metalização parte integrante da arquitetura do pacote.
O AlN resolve a questão térmica. Valores representativos situam sua condutividade térmica em torno de 170–250 W/m·K, tornando-o muito mais condutor do que a alumina, ao mesmo tempo em que mantém suas propriedades de isolamento elétrico. O DPC resolve a questão do circuito por meio do uso de camadas de semente depositadas, fotolitografia e galvanoplastia para formar padrões metálicos finos.
O resultado é um substrato capaz de dissipar o calor de dispositivos localizados, ao mesmo tempo em que proporciona uma geometria de circuito que seria difícil de produzir por meio da gravação de cobre espesso.
Por que o DBC de cobre espesso tem uma limitação de linhas finas
O DBC normalmente começa com uma folha de cobre com espessura da ordem de centenas de micrômetros. O circuito é criado pela remoção do cobre indesejado. A gravação ocorre não apenas para baixo, mas também lateralmente, de modo que as bordas das linhas se deslocam à medida que o cobre é removido. Quanto mais espesso o cobre, mais difícil se torna manter traços estreitos e espaços pequenos.
Uma faixa representativa de largura de linha do DBC é de aproximadamente 150–300 μm, enquanto o DPC pode atingir ≤30 μm. Esses números não devem ser tratados como limites universais para todos os fornecedores, mas ilustram a diferença entre os processos: o DBC é, fundamentalmente, um processo de potência com cobre espesso, enquanto o DPC parte de um metal depositado em camada fina e da definição de padrões por fotolitografia.
Trabalhos publicados sobre DBC também mostram como a espessura do cobre e a padronização estão interligadas. Estudos que utilizam fotolitografia em cobre DBC de 0,2 a 0,3 mm relatam larguras de linha na faixa de várias centenas de micrômetros, o que é consistente com a dificuldade prática de moldar uma folha espessa em geometrias muito finas.
Como o DPC produz características mais finas
Uma sequência típica de DPC começa com a limpeza da cerâmica e a deposição de uma fina camada de transição/semente. A fotorresina é aplicada e exposta com a imagem do circuito. As áreas abertas revelam a semente condutora; o cobre é galvanizado até a espessura necessária; a fotorresina é removida; e a camada de semente exposta é removida por gravação entre os traços.
Como a camada condutora inicial é fina, a geometria é controlada pela litografia, em vez de por gravação profunda em cobre espesso. Isso possibilita pads menores, espaçamento mais apertado e posicionamento mais preciso. A camada de transição também pode facilitar a adesão entre AlN e cobre e ajudar a gerenciar o estresse termomecânico.
O acabamento da superfície é outra variável do projeto. Dependendo do processo subsequente, os pads selecionados podem precisar de níquel/ouro ou outro tipo de acabamento para soldagem, ligação por fio, resistência à oxidação ou fixação do chip. Esses requisitos devem ser incluídos no desenho, em vez de serem adicionados tardiamente no projeto.
Por que o AlN é uma cerâmica de base robusta para DPC
A razão pela qual a cerâmica de nitreto de alumínio aparece com tanta frequência em embalagens ópticas e de alta frequência para DPC é a combinação de condutividade térmica e isolamento. A cerâmica fornece um caminho térmico sem causar curto-circuito elétrico entre o dispositivo e o dissipador de calor ou a embalagem. Suas propriedades dielétricas também podem ser mais favoráveis do que as cerâmicas de alta permissividade em aplicações de alta frequência.
Mas o AlN ainda é uma cerâmica frágil. Substratos finos e tolerâncias estreitas nas características exigem usinagem e manuseio cuidadosos. A sensibilidade à umidade também é uma preocupação em superfícies expostas de AlN. As faces metalizadas ficam cobertas, mas bordas cortadas, ranhuras e fendas podem permanecer expostas; portanto, o uso em ambientes úmidos pode exigir proteção das bordas ou qualificação ambiental.
| Item do desenho | Por que isso é importante para o DPC | O que especificar |
|---|---|---|
| Linhas/espaços mínimos | Determina se a precisão do DPC é necessária | Valor nominal e tolerância |
| Espessura do cobre | Afeta a resistência, a corrente e a tensão | Requisitos nominais e locais |
| Planicidade / empenamento | Afeta a fixação do chip e o alinhamento óptico | Limite no nível da peça e condições de medição |
| Acabamento da superfície | Afeta a soldagem/ligação por fio | Camadas de acabamento e espessura |
| Espessura/tipo de AlN | Afeta o desempenho térmico e mecânico | Grau real e tolerância |
| Bordas cerâmicas expostas | Relevante para o risco de umidade | Requisitos de proteção/qualificação |
Quando o DBC ainda pode ser a melhor opção
Se o circuito for grosseiro, a corrente for alta e o pacote não precisar de características fotolitográficas finas, o DBC pode ser mais simples e econômico. O processo já oferece cobre espesso em um formato maduro de substrato de potência. O DPC deve ser selecionado porque a geometria e os requisitos de superfície assim exigem, e não porque seja um processo mais preciso em teoria.
É também por isso que a seleção do substrato para módulos ópticos deve começar com o desenho. Uma vez conhecidos o espaço mínimo entre linhas e espaços, a geometria dos pads, a espessura do cobre, a planicidade, o acabamento e a carga térmica, a escolha do processo se torna muito mais clara.
Na Stanford Advanced Materials (SAM), uma análise do DPC para módulos ópticos é mais eficiente quando o cliente fornece o desenho do circuito ou o arquivo Gerber, juntamente com a espessura de AlN, o espaço mínimo entre linhas e espaços, a espessura do cobre, o acabamento da superfície e os requisitos de planicidade.
Fale com a SAM sobre seus requisitos de substrato
Envie seu desenho/Gerber, espessura de AlN, linha/espaço mínimo, espessura de cobre, acabamento superficial e carga térmica do pacote. A SAM pode avaliar se o DPC é a opção correta e quais parâmetros precisam de confirmação.
Acesse o Formulário de Consulta →
Referências
- 1C. H. Lin et al., “Projeto mecânico e análise de filme de cobre galvanizado diretamente sobre substratos de AlN para confiabilidade térmica em aplicações de módulos de alta potência”, ICEP-IACC, 2015. Fonte
- A. Ben Kabaar et al., “Caracterização de materiais e suas interfaces em um substrato de cobre ligado diretamente para aplicações em eletrônica de potência”, Microelectronics Reliability, 79, 288–296, 2017. DOI: 10.1016/j.microrel.2017.06.001. Fonte
- J. Schulz-Harder, “Vantagens e novos desenvolvimentos de substratos de cobre com ligação direta”, Microelectronics Reliability, 43(3), 359–365, 2003. DOI: 10.1016/S0026-2714(02)00343-8. Fonte
- “Mecanismo de hidrólise do pó de nitreto de alumínio no ar úmido”, Materials Today Communications, 2025. DOI: 10.1016/j.mtcomm.2025.113873. Fonte



 Conversores e calculadoras