Produtos
 Bares
 Contas e esferas
 Parafusos e porcas
 Cadinhos
 Discos
 Pellets de evaporação
 Fibras e tecidos
 Filmes
 Flake
 Espumas
 Folha metálica
 Favos de mel
 Tinta
 Laminado
 Nódulos
 Malhas
 Filme metalizado
 Prato
 Pós
 Haste
 Lençóis
 Cristais únicos
 Alvo de pulverização catódica
 Tubos
 Arruela
 Fios
 Ver todas as ferramentas →
 Escreva para nós

Fabricação de tubos de tântalo para aplicações médicas: sem costura x soldados

A definição do componente determina a escolha do processo de fabricação
Os riscos e as metas de desempenho variam significativamente entre os componentes médicos. Um microtubo para o direcionamento de fios-guia ou um capilar de tântalo de precisão, utilizado como anel marcador radiopaco, exige uniformidade nas paredes finas, ovalidade rigorosa e recuperação elástica previsível em matrizes de conformação em miniatura. Tubos em contato com fluidos em esterilizantes corrosivos ou no manuseio de substâncias radioquímicas priorizam a limpeza, o comportamento de umectação e a triagem de defeitos para garantir a estanqueidade. Nenhuma dessas restrições, por si só, determina uma única via de fabricação; os fatores decisivos são o comportamento de trefilagem a jusante, a geometria final e o plano de inspeção que verifica a conformidade com o desenho do dispositivo. O tântalo não é um substituto rotineiro para tubos de aço inoxidável, NiTi ou polímero em todos os cateteres ou agulhas; seu uso concentra-se onde a radiopacidade, a resistência à corrosão ou a compatibilidade com processamento em altas temperaturas são necessárias.
O tubo comercial de tântalo é produzido por duas rotas principais, ambas culminando em trefilagem em múltiplas etapas e condicionamento térmico. O produto sem costura começa com a conversão do lingote (por exemplo, extrusão ou perfuração) em uma forma oca, seguida de trefilagem a frio por matrizes progressivamente menores com recozimentos cuidadosamente sequenciados. O produto soldado parte de placas, chapas ou tiras cortadas na largura desejada, moldadas em forma de tubo, soldadas longitudinalmente e, em seguida, trefiladas a frio e recozidas para atingir as dimensões e propriedades almejadas.
Tanto o processo de tubos sem costura quanto o de tiras soldadas dependem do controle preciso da absorção de impurezas intersticiais durante o trabalho a quente e o recozimento. A afinidade do tântalo pelo oxigênio, nitrogênio e hidrogênio significa que a proteção, a atmosfera do forno e a preparação da superfície determinam a ductilidade final e o tamanho do grão. O regime de trefilagem posterior — redução por passagem, lubrificação, uso de plugue/mandril e endireitamento — pode tanto atenuar quanto amplificar as diferenças introduzidas anteriormente na fabricação, particularmente em diâmetros pequenos.
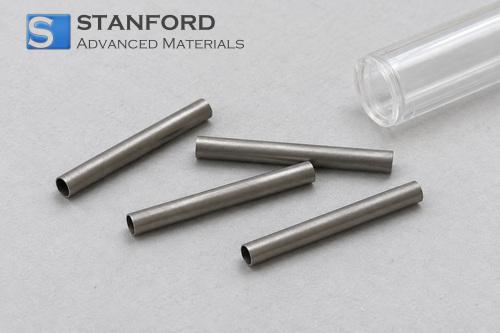
Comparação lado a lado: tubos de tântalo sem costura x soldados
A tabela a seguir compara os dois processos utilizando critérios comuns relevantes para microtubos médicos, anéis radiopacos e linhas de contato com fluidos. Os valores são intencionalmente qualificados, pois os limites alcançáveis dependem da liga, do tamanho, do plano de trefilagem e da capacidade do fornecedor.
| Critério | Tubos de tântalo sem costura | Tubos de tântalo soldados e posteriormente trefilados |
|---|---|---|
| Matéria-prima e processo | Formado oco a partir de lingote (por exemplo, extrusão/perfuração), em seguida trefilado a frio e recozido | Formados a partir de tiras, soldados longitudinalmente, depois trefilados a frio e recocidos |
| Diâmetros e espessuras de parede possíveis (sujeitos a confirmação) | Ampla gama de tamanhos; diâmetros internos muito pequenos e paredes finas são viáveis com planos de trefilagem robustos | Ampla variedade de tamanhos; muitos tamanhos pequenos são viáveis após a soldagem por meio de planos de trefilagem intensiva |
| Uniformidade da espessura da parede | Espessura de parede intrinsecamente uniforme na ausência de excentricidade decorrente da perfuração; a prática de trefilagem é determinante | Pode se aproximar da uniformidade de tubos sem costura após trefilagem suficiente; o cordão de solda inicial/zona afetada do calor (HAZ) deve ser controlado |
| Ovalidade e concentricidade | Normalmente elevadas; sensíveis ao alinhamento do mandril/plugue e ao endireitamento | Boa resistência após reduções substanciais; o alinhamento da costura e as práticas de endireitamento são fundamentais |
| Presença e inspeção da costura/Zona Afetada pelo Calor (HAZ) | Sem costura longitudinal; foco na triagem de inclusões/vazios | Existem costura e HAZ; acrescenta a inspeção da qualidade da solda e do rastreamento da costura ao plano |
| Acessibilidade da superfície (acabamento do diâmetro interno/externo) | Acabamento do diâmetro externo (OD) é simples; acabamento do diâmetro interno (ID) é controlado pelo tampão/mandril e pelo cronograma de trefilagem | Controle semelhante do diâmetro externo; o acabamento do diâmetro interno é influenciado pela condição da solda até que o trefilamento o refine |
| Comportamento de conformação (enrolamento, alargamento, fabricação de anéis) | Resposta uniforme ao redor da circunferência; sem anisotropia relacionada à costura | Geralmente uniforme após trefilagem intensa; diferenças localizadas possíveis próximas à costura em raios apertados |
| Considerações sobre limpeza | Enfatizar a remoção de lubrificantes de estampagem e resíduos de decapagem; sem preocupações com fluxo de solda | O mesmo, além da verificação de que não persistam resíduos ou inclusões relacionados à solda após o trefilamento |
| Economia da produção | Sem etapa de soldagem; economia determinada pela fabricação do corpo oco e pelo rendimento do estampamento | A etapa de soldagem acrescenta operações; pode oferecer vantagens na utilização do material para alguns tamanhos |
Após trabalho a frio e recozimento suficientes, muitos tubos soldados apresentam desempenho comparável ao dos tubos sem costura em tolerâncias geométricas e comportamento de conformação. As diferenças práticas surgem no escopo da inspeção (ENI relacionada à costura), na intensidade com que é possível alargar ou estampar próximo à linha de costura e nas janelas de processo que mantêm o conteúdo intersticial e o tamanho do grão na faixa desejada para a microformação.
Como os artefatos de fabricação se traduzem em riscos de conformação e de serviço
As costuras de solda longitudinais e suas zonas afetadas pelo calor introduzem gradientes microestruturais que podem persistir se o plano de trefilagem não impor redução total suficiente para homogeneizar as propriedades. Na fabricação de anéis pequenos (corte de comprimentos curtos e alargamento ou estampagem), uma região da costura com dureza ou aspecto de grão ligeiramente diferente pode iniciar uma deformação localizada ou uma dobra estética em ângulos de alargamento acentuados. Para microtubos longos e suavemente enrolados, a mesma costura pode ser inofensiva se a deformação por flexão permanecer abaixo do limiar em que a anisotropia se torna relevante. Por outro lado, os tubos ocos sem costura não apresentam costuras, mas ainda refletem variáveis a montante: a perfuração excêntrica pode causar desequilíbrio na espessura da parede ao redor da circunferência, e uma redução agressiva por passagem pode deixar marcas de trefilagem que, posteriormente, atuam como pontos de início em ambientes de vibração sensíveis à fadiga.
Inclusões e danos superficiais surgem em ambas as etapas se o uso de ferramentas, a lubrificação ou a limpeza forem mal gerenciados. Arranhões de trefilagem no diâmetro externo ou linhas de arrasto do mandril no diâmetro interno podem comprometer a estanqueidade durante ciclos de pressão. A contaminação intersticial é um risco independente da via de fabricação; blindagem inadequada ou controle inadequado da atmosfera do forno durante o recozimento podem elevar o teor de oxigênio ou hidrogênio, endurecendo o tubo, reduzindo o alongamento e complicando a microformação. Esses efeitos variam de acordo com a exposição à temperatura e o tamanho da seção: o capilar ultrafino de tântalo responde mais rapidamente à absorção intersticial e pode apresentar mudanças abruptas na recuperação elástica com pequenas variações na prática de recozimento.
O acabamento e a limpeza da superfície devem ser especificados tanto para o diâmetro interno (DI) quanto para o diâmetro externo (DE) quando os tubos transportam fluidos ou serão submetidos a colagem. O acesso ao DI é limitado pelo diâmetro interno; para capilares, a limpeza química e protocolos validados de lavagem substituem o polimento mecânico. A limpeza pós-trefilagem deve remover lubrificantes sem corroer a parede nem deixar resíduos que interfiram na colagem ou na compatibilidade com a esterilização.
Contexto: o uso em equipamentos de processo não é o mesmo que o uso em implantes
Exemplos publicados de tubos de tântalo para linhas de recuperação e reciclagem descrevem equipamentos de processo resistentes à corrosão utilizados em operações médicas. Essas condições de serviço e pacotes de documentação diferem dos componentes implantáveis ou dispositivos invasivos, que exigem evidências adicionais de biocompatibilidade, limpeza e rastreabilidade. Não extrapole a experiência com equipamentos de processo para implantes sem uma validação específica.
Normas e o que elas abrangem — e o que não abrangem
A norma ASTM B521 abrange tubos sem costura e soldados de tântalo e ligas de tântalo, especificando composição química, métodos de ensaio de propriedades mecânicas, verificações dimensionais e expectativas de acabamento. Para matéria-prima soldada, os materiais são frequentemente obtidos de produtos abrangidos pela norma ASTM B708 (chapas, folhas, tiras), que define insumos laminados planos antes da conformação e soldagem dos tubos. Essas especificações estabelecem critérios básicos de verificação de materiais e processos na usina ou no fabricante de tubos; elas não conferem aprovação do dispositivo acabado, adequação clínica ou compatibilidade com a esterilização. A aceitação específica do dispositivo requer a tradução das notas dos desenhos em atributos mensuráveis e sua verificação no lote de tubos entregue.
Aquisição, documentação e comunicação com fornecedores
Para projetos médicos, inclua no pacote de solicitação de cotação a faixa de tamanho alvo com variação permitida entre lotes, requisitos de acabamento de diâmetro interno (DI) e externo (DE), agentes de corrosão ou produtos de limpeza aceitáveis, condição de recozimento (totalmente recozido vs. intermediário) e quaisquer testes de conformação que o fornecedor deva realizar. Quando o projeto do seu componente permitir flexibilidade na escolha do processo, defina critérios de aceitação funcionais em vez de prescrever “somente sem costura” ou “somente soldado” e, em seguida, deixe que o fornecedor proponha um caminho de fabricação que atenda às restrições de risco e custo. A documentação deve solicitar certificações de materiais alinhadas à norma ASTM B521 e, quando aplicável, a divulgação da matéria-prima laminada plana de acordo com a norma ASTM B708. Ao contratar um fornecedor qualificado, como a Stanford Advanced Materials (SAM), solicite tabelas típicas de trefilagem, métodos de inspeção de costuras caso seja oferecido o processo “soldado e depois trefilado” e protocolos de limpeza compatíveis com seu processamento posterior.
Os requisitos de rastreabilidade geralmente incluem registros de lote/fornada, relatórios de inspeção dimensional, dados de ensaios mecânicos e resumos de ensaios não destrutivos (NDE). Para produtos soldados, inclua relatórios de radiografia de costura ou de varredura por correntes parasitas, conforme apropriado para o tamanho e a espessura da parede. A validação da limpeza pode ser demonstrada por meio de análise de resíduos e contagem de partículas para furos pequenos. Estabeleça uma embalagem que preserve o acabamento da superfície e a limpeza sem introduzir substâncias extraíveis.
Inspeção e qualificação: das amostras à liberação
A aceitação decorre da inspeção e de ensaios de conformação representativos, não da suposição de que uma rota de fabricação seja categoricamente superior. Para a validação dimensional, especifique métodos de medição da espessura da parede adequados para diâmetros pequenos (por exemplo, seções transversais metalográficas em peças sacrificiais, medição por ultrassom quando viável) e verificações de ovalidade/concentricidade vinculadas ao seu sistema de fixação. Para a avaliação da superfície, combine padrões visuais com análise em alta ampliação de coupes do diâmetro interno (DI) e externo (DE) cortados do tubo. Os exames não destrutivos devem refletir o risco: métodos de correntes parasitas ou ultrassônicos podem detectar defeitos longitudinais; o teste de vazamento com hélio avalia a integridade para aplicações em contato com fluidos.
Planeje ensaios de conformação de amostras utilizando as mesmas matrizes, lubrificantes, raios de curvatura e exposições térmicas que a montagem do seu dispositivo irá impor. Acompanhe os resultados na posição do relógio da costura para tubos soldados e depois trefilados e em várias posições circunferenciais para tubos sem costura. Se a fadiga ou a vibração forem relevantes, realize testes acelerados de curvatura ou flexão em anéis ou segmentos enrolados para revelar diferenças decorrentes do tamanho do grão ou das características da superfície. A verificação da limpeza deve incluir inspeções antes e depois da conformação, uma vez que os óleos de conformação e o desgaste das matrizes podem alterar os níveis de partículas.
A economia e a entrega dependem da cotação e variam de acordo com o tamanho, o rigor das tolerâncias e a quantidade do lote. Em alguns casos, o processo de soldagem seguida de trefilagem oferece vantagens em termos de aproveitamento de material ou prazo de entrega; em outros, os tubos sem costura podem encurtar o processo de qualificação, eliminando a necessidade de ensaios não destrutivos (NDE) específicos para a costura. A única regra consistente é alinhar a seleção da rota com a janela de processo validada que atenda aos seus requisitos de desenho, conformação, limpeza e inspeção.
Limites de decisão para desenhos de tubos médicos
Defina a deformação operacional do componente, a geometria mínima de curvatura ou alargamento e a classe de limpeza; exija uniformidade verificável da parede e qualidade da superfície; e qualifique o comportamento de conformação com testes que levem em conta a costura quando for proposta a utilização de matéria-prima soldada. Consulte a norma ASTM B521 para o fornecimento de tubos e a ASTM B708 quando a tira for relevante, mas baseie-se em inspeções documentadas e amostras de fabricação para estabelecer a adequação para uso médico. A escolha da rota — sem costura ou soldada e depois trefilada — deve permanecer em aberto até que sua validação mostre qual processo atende à especificação e ao perfil de risco .