Produtos
 Bares
 Contas e esferas
 Parafusos e porcas
 Cadinhos
 Discos
 Pellets de evaporação
 Fibras e tecidos
 Filmes
 Flake
 Espumas
 Folha metálica
 Favos de mel
 Tinta
 Laminado
 Nódulos
 Malhas
 Filme metalizado
 Prato
 Pós
 Haste
 Lençóis
 Cristais únicos
 Alvo de pulverização catódica
 Tubos
 Arruela
 Fios
 Ver todas as ferramentas →
 Escreva para nós

As 5 principais perguntas que os compradores fazem ao adquirir tântalo para dispositivos médicos

1. O que significa “tântalo de grau médico” neste pedido?
Um valor de pureza não indica ao comprador se o fio de tântalo suportará a operação de conformação pretendida ou se o relatório de ensaio atende às especificações exigidas. O termo “grau médico” precisa ser definido como um material identificável, uma condição de entrega e um conjunto de documentos antes que o pedido seja feito.
A norma ASTM F560-22 especifica os requisitos químicos, mecânicos e metalúrgicos para o tântalo não ligado nas formas de produto dentro de seu escopo, incluindo fios e produtos planos utilizados na fabricação de implantes cirúrgicos. Ela identifica os códigos UNS R05200 e R05400. Essas designações descrevem diferentes rotas de produção; não são rótulos intercambiáveis para qualquer tântalo de alta pureza.
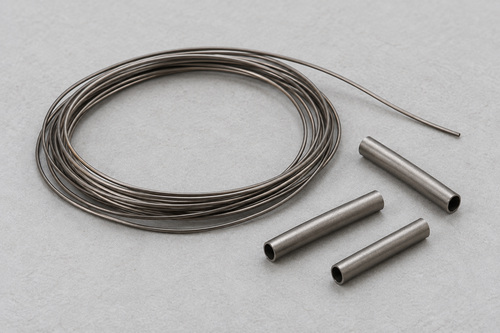
Para o fio de tântalo, a especificação de compra deve relacionar o tipo e a condição de entrega com a próxima operação. Uma equipe que forma uma pequena bobina pode precisar de uma condição mecânica diferente daquela que utiliza fio reto como matéria-prima para usinagem. A tolerância de diâmetro, as propriedades de tração e os requisitos de superfície ajudam a transformar essa distinção em algo que o fornecedor possa cotar e inspecionar.
Os tubos exigem uma verificação separada das normas. A norma ASTM F560 não abrange o tubo como forma de produto; a norma ASTM B521-25 trata de tubos sem costura e soldados de tântalo e ligas de tântalo. A conformidade com a norma B521 estabelece a adequação à especificação acordada para o tubo, enquanto os requisitos relacionados a implantes ainda precisam ser atendidos para o componente pretendido. Copiar uma referência da norma F560 de um desenho de fio para um pedido de tubo deixa essa questão sem solução.
2. Quais superfícies serão importantes durante a fabricação?
A resposta depende do que ocorre após o recebimento. Marcas de trefilagem podem ser aceitáveis em material que será usinado, mas as mesmas marcas podem ser relevantes em uma superfície que permanecerá na peça acabada. “Lisa”, “limpa” e “polida” são requisitos incompletos, a menos que o fornecedor e o comprador cheguem a um acordo sobre o que será inspecionado.
No caso de tubos de tântalo, a superfície interna merece uma descrição específica. Um acabamento externo satisfatório diz pouco sobre resíduos de trefilagem ou defeitos no interior do furo. A especificação pode precisar abordar a limpeza interna, a rugosidade, os métodos de inspeção acessíveis e a proteção das extremidades do tubo durante o transporte.
O acabamento também altera as dimensões que estão sendo adquiridas. A decapagem remove material, e o polimento pode afetar bordas finas ou a espessura local da parede. A aceitação dimensional deve, portanto, aplicar-se à condição de entrega, com qualquer tolerância de acabamento subsequente explicitada. Caso contrário, um fornecedor pode atender a uma medida intermediária que não se encaixe mais após o tratamento de superfície solicitado.
Um revestimento acrescenta outro conjunto de requisitos. Sua espessura, cobertura, adesão e efeito sobre as dimensões precisam ser definidos separadamente do tântalo subjacente. Da mesma forma, uma superfície limpa não é necessariamente estéril. Os registros de limpeza da matéria-prima e a avaliação biológica do dispositivo acabado respondem a questões diferentes.
3. O que determina a quantidade mínima de pedido (MOQ) e a data de entrega?
Uma peça acabada pequena ainda pode exigir uma produção substancial. A quantidade solicitada é apenas uma parte da cotação: estoque inicial, ferramentas, etapas de redução, tratamento térmico, acabamento e inspeção podem determinar o lote mínimo prático.
Para uma discussão com a Stanford Advanced Materials (SAM), um desenho e a lista de documentos exigidos fornecem ao fornecedor mais informações para trabalhar do que apenas as dimensões. Comprimento contínuo, retidão, concentricidade do tubo e a localização das tolerâncias críticas podem alterar o fluxo de processamento. O comprador também deve identificar se o material é necessário para testes de usinagem, desenvolvimento de montagem ou uma produção controlada.
Essa distinção ajuda a separar características negociáveis dos requisitos que devem permanecer fixos. Um teste de usinagem pode utilizar um comprimento de material em bruto menor, caso o engenheiro aceite. O material utilizado para qualificar um processo de conformação, no entanto, precisa apresentar as condições mecânicas e de superfície relevantes para representar o fornecimento planejado. Uma amostra mais barata é menos útil se se comportar de maneira diferente do material de produção.
Antes de aceitar a cotação, vale a pena determinar quais requisitos influenciam o custo ou o cronograma. Um tamanho de barra em estoque pode permitir um teste antecipado, enquanto um tamanho personalizado pode evitar usinagem posterior. Qualquer alteração proposta deve ser registrada no desenho ou na especificação de compra, em vez de ser deixada em um e-mail como uma exceção informal.
4. O certificado descreve o material contido na embalagem?
Uma ficha técnica fornece informações gerais sobre o produto. Um certificado específico do lote ou um relatório de ensaio de material fornece evidências vinculadas à remessa. Um certificado de conformidade normalmente declara a conformidade, mas os nomes dos documentos variam entre os fornecedores; o conteúdo é mais importante do que o título.
A primeira verificação é a correspondência entre a etiqueta da embalagem, o pedido de compra e o relatório. A partir daí, o revisor pode acompanhar a classe, a edição da norma, a composição química, os resultados mecânicos e quaisquer requisitos adicionais de inspeção. Alguns resultados podem se aplicar à fornada e outros a um lote de processamento posterior; portanto, o relatório deve tornar essa relação compreensível.
| Item | Evidências a serem analisadas | Questão a ser resolvida |
|---|---|---|
| Identidade do material | Etiquetas da embalagem e referências ao lote de produção | É possível associar as peças entregues ao material declarado? |
| Especificação | Grau, edição padrão e requisitos aceitos do pedido | O relatório aborda a especificação efetivamente adquirida? |
| Composição química e condição | Resultados químicos e mecânicos aplicáveis | Os resultados exigidos estão presentes e representam a condição em que o produto foi entregue? |
| Dimensões e superfície | Resultados da inspeção e evidências de superfície acordadas | As características críticas foram verificadas utilizando os métodos e a amostragem acordados? |
| Testes adicionais nos tubos | Relatórios dos ensaios exigidos pela especificação aplicável e pelo pedido | O método, os critérios de aceitação e a cobertura da remessa são identificáveis? |
Um resultado ausente não se torna aceitável apenas porque outro valor parece favorável. Da mesma forma, uma edição diferente da norma não prova automaticamente que o material seja inutilizável. Qualquer uma dessas situações requer uma revisão em relação aos requisitos acordados antes da liberação. Quando as medições recebidas divergirem dos resultados do fornecedor, as unidades, o local da medição, o equipamento e a amostragem podem ajudar a explicar a discrepância.
5. Que evidências de rastreabilidade e conformidade serão necessárias posteriormente?
A rastreabilidade torna-se especialmente útil quando o estoque é dividido. Uma bobina pode ser cortada em vários comprimentos, ou uma chapa pode ser transformada em peças brutas antes da usinagem. Se a identificação original desaparecer nessa etapa, um relatório completo do fornecedor pode não ser mais associável às peças que estão sendo fabricadas. A identificação interna precisa manter essa conexão ao longo das operações relevantes.
A qualificação do fornecedor também envolve os processos por trás da remessa. Estiramento, recozimento, limpeza, acabamento e trabalhos subcontratados podem afetar os atributos nos quais o comprador se baseia. Um acordo de notificação de alterações deve identificar as mudanças que exigem comunicação e revisão, em vez de presumir que todo novo lote siga um caminho idêntico.
Um certificado ISO 13485 pode apoiar a avaliação do sistema de gestão da qualidade de um fornecedor dentro de seu escopo certificado. Ele não substitui a especificação do material nem estabelece a adequação biológica para um dispositivo acabado. As orientações da FDA sobre a ISO 10993-1 situam a avaliação biológica dentro de um processo de gestão de riscos, no qual resíduos de fabricação, tratamentos de superfície e a natureza do contato permanecem relevantes.
Os documentos REACH e RoHS têm outras finalidades. Uma declaração da Lista de Candidatos deve identificar o produto fornecido e a lista ou data de avaliação a que se refere. A aplicabilidade da RoHS depende do equipamento e de suas exclusões de escopo; dispositivos médicos implantáveis ativos estão explicitamente excluídos da diretiva. Nenhuma das declarações constitui um certificado de grau de implante.
Quando o material chega à inspeção de recebimento, o comprador já deve saber quais documentos e resultados regem a liberação. Um certificado de amostra analisado durante a cotação pode revelar testes ausentes ou definições ambíguas de lotes antes do envio. Isso faz com que a verificação final no recebimento seja uma comparação com um pacote acordado, em vez da primeira tentativa de decidir o que o “grau médico” deveria incluir.
Referências
- ASTM F560-22: Especificação Padrão para Tântalo Não Ligado para Aplicações em Implantes Cirúrgicos (UNS R05200, UNS R05400).
- ASTM B521-25: Especificação Padrão para Tubos Sem Costura e Soldados de Tântalo e Ligas de Tântalo.
- ISO 13485:2016 — Dispositivos médicos — Sistemas de gestão da qualidade — Requisitos para fins regulatórios.
- FDA: Uso da Norma Internacional ISO 10993-1, “Avaliação Biológica de Dispositivos Médicos — Parte 1: Avaliação e Ensaios no Âmbito de um Processo de Gestão de Risco”.
- ECHA: Lista de Substâncias Candidatas em Artigos.
- Diretiva 2011/65/UE relativa à restrição do uso de determinadas substâncias perigosas em equipamentos elétricos e eletrônicos.