
 Produtos
 Bares
 Contas e esferas
 Parafusos e porcas
 Cadinhos
 Discos
 Pellets de evaporação
 Fibras e tecidos
 Filmes
 Flake
 Espumas
 Folha metálica
 Favos de mel
 Tinta
 Laminado
 Nódulos
 Malhas
 Filme metalizado
 Prato
 Pós
 Haste
 Lençóis
 Cristais únicos
 Alvo de pulverização catódica
 Tubos
 Arruela
 Fios
 Escreva para nós
Conformação de chapas de nitinol para atuadores médicos: desafios e soluções
Definição da geometria do atuador e dos requisitos do processo
Comece pela geometria do atuador, espessura da chapa, características exigidas e condições de operação. O projeto deve especificar a recuperação de forma pretendida ou a resposta superelástica, a faixa de temperatura de operação, a carga aplicada e o ciclo de trabalho. Esses requisitos orientam a seleção do material, bem como os testes de corte e conformação.
A espessura da chapa influencia quais características podem ser cortadas e como a peça se comporta durante a conformação. Um processo que produz bordas aceitáveis em uma amostra simples pode se comportar de maneira diferente em braços estreitos ou cantos fechados. Identificar essas características desde o início facilita a escolha de peças de teste representativas.
Análise da composição química e do estado da superfície do material
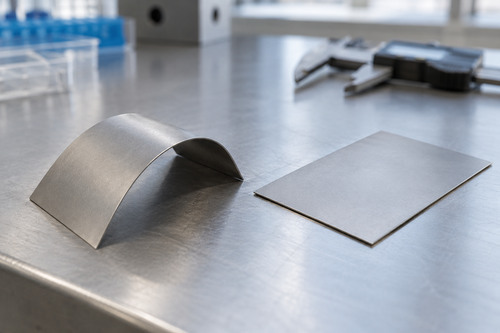
Analise a composição química da chapa de Nitinol recebida, a condição em que foi fornecida, os dados de temperatura de transformação, a tolerância de espessura e o acabamento superficial antes do processamento. Pequenas diferenças na composição e no processamento termomecânico prévio podem afetar a resposta do atuador acabado. A inspeção também deve identificar oxidação, arranhões ou outras condições superficiais que possam interferir no corte ou no acabamento subsequente.
A norma ASTM F2063 abrange produtos laminados de NiTi forjados especificados, mas seu escopo deve ser verificado em relação à forma e às dimensões efetivamente adquiridas. A documentação do material é útil para a qualificação na entrada; ela não estabelece as propriedades nem o status de aprovação de um dispositivo médico acabado.
Comparação de métodos de corte: mecânico x laser x EDM
O corte mecânico, o corte a laser e a usinagem por descarga elétrica (EDM) podem ser considerados para chapas de Nitinol. Sua adequação depende da espessura da chapa, do tamanho das características, das tolerâncias, da condição das bordas e do volume de produção. O corte mecânico pode deixar rebarbas ou distorções. O corte a laser pode produzir características finas, mas pode deixar material refundido ou uma borda afetada pelo calor. A EDM também pode produzir características precisas, embora seja um processo térmico e sua camada refundida e condição da superfície exijam avaliação.
Utilize amostras ou peças de teste que reproduzam as seções estreitas, os cantos e a direção de corte do projeto final. Inspecione as bordas e as dimensões resultantes após qualquer etapa de acabamento planejada.
| Método de corte | Vantagem potencial | Principal aspecto a ser avaliado |
|---|---|---|
| Corte mecânico | Simples para geometrias e volumes adequados | Rebarbas, distorção e desgaste da ferramenta |
| Corte a laser | Detalhes finos e padrões flexíveis | Material refundido e bordas afetadas pelo calor |
| Elektroerosão (EDM) | Corte preciso de detalhes adequados | Camada de refundição, condição da superfície e tempo de processamento |
A borda que entra em serviço é a borda acabada; portanto, compare os métodos após o processo completo planejado, e não imediatamente após o corte.
Técnicas de conformação e definição da forma
A conformação e a definição da forma exigem dispositivos de fixação que mantenham a peça na geometria pretendida durante o processamento térmico. Tempo, temperatura e restrição influenciam a forma resultante e o comportamento da transformação. Registre essas configurações juntamente com o projeto do dispositivo de fixação para que alterações na geometria ou na resposta do atuador possam ser atribuídas a uma mudança no processo.
A definição da forma não garante uma temperatura de acabamento austenítica (Af) específica. Verifique tanto a geometria final quanto a resposta à transformação em peças processadas sob condições representativas. A carga e o tempo de resposta devem então ser medidos em uma configuração de teste que reflita o ciclo de atuação pretendido.
Pós-processamento: remoção de óxido e acabamento de superfície
O aquecimento pode alterar a superfície do Nitinol e formar óxido que talvez precise ser tratado antes da montagem, colagem ou revestimento. O acabamento necessário depende da peça e das condições de contato pretendidas. O acabamento químico ou mecânico pode remover material indesejado da superfície, mas a quantidade removida deve ser controlada quando as dimensões forem críticas.
Após o acabamento e a limpeza, verifique novamente o estado das arestas, a superfície e as dimensões. Uma peça que passou na inspeção dimensional imediatamente após o corte pode não atender mais às tolerâncias após a remoção de material.
Verificação da temperatura de transformação
Selecione um método de determinação da temperatura de transformação adequado à amostra e à propriedade de interesse. A norma ASTM F2082/F2082M descreve ensaios de flexão e recuperação livre para amostras de fio, tubo ou tira, incluindo amostras adequadas retiradas de componentes. Seu resultado não deve ser considerado intercambiável com o resultado de uma calorimetria diferencial de varredura (DSC).
A temperatura de transformação é apenas uma parte da validação do atuador. Meça o comportamento força-deslocamento, a recuperação da forma e o desempenho ao longo de ciclos representativos sob as condições esperadas de temperatura e carga. A orientação da FDA sobre o nitinol fornece uma estrutura mais ampla para a avaliação de dispositivos médicos que contenham esse material.
Solução de problemas comuns
Distorções, rachaduras, rebarbas e desvios em relação à geometria alvo devem ser rastreados até a etapa em que aparecem pela primeira vez. Por exemplo, rebarbas podem indicar problemas no corte ou nas condições da ferramenta, enquanto uma alteração na recuperação da forma pode exigir uma revisão do tratamento térmico e da fixação do dispositivo. Compare as peças afetadas com peças aceitáveis do mesmo lote de material antes de alterar várias configurações do processo de uma só vez.
Uma solicitação de cotação (RFQ) para chapas de Nitinol deve especificar espessura e tolerância, condição de fornecimento, acabamento superficial, comportamento de transformação exigido e a documentação necessária para a inspeção de recebimento. Se o fornecedor também for processar a peça, inclua o desenho, os requisitos de bordas, as etapas de acabamento e os critérios de inspeção.
Para a seleção do material, consulte as especificações da SAM para chapas de Nitinol. O fio de Nitinol é outra forma disponível quando o projeto do atuador assim o exigir.
Referências
- ASTM F2063, Especificação Padrão para Ligas de Memória de Forma de Níquel-Titânio Forjadas para Dispositivos Médicos e Implantes Cirúrgicos
- ASTM F2082/F2082M, Determinação da temperatura de transformação por flexão e recuperação livre
- Impacto dos parâmetros de processo e da direção de corte na integridade da superfície e na microestrutura no microcorte a laser de fibra de stents de Nitinol
- FDA, Considerações técnicas para a avaliação não clínica de dispositivos médicos contendo nitinol


 Conversores e calculadoras